SPC控制图“风平浪静”,客户投诉却不断:你的量具真的测准了吗?
2026-09-18 18:02:59 来源: 本站原创
某制造企业的机加工车间,一把数显卡尺用了三年,从没做过系统性校准。
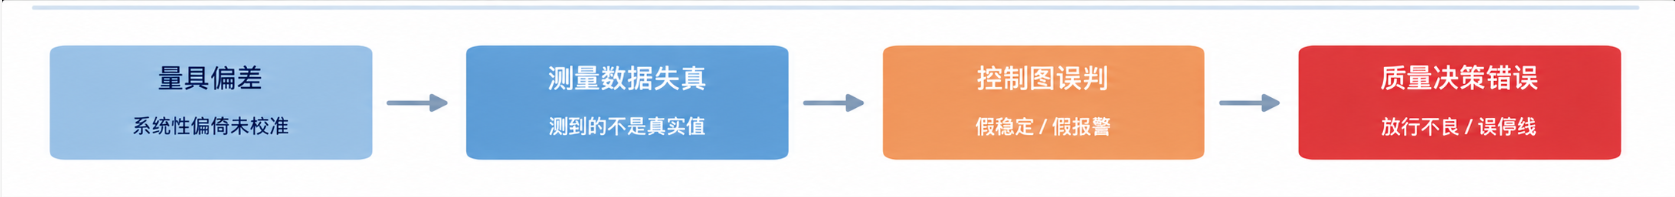
SPC 控制图上,XBar-R 图连续半年零报警,过程能力指数也漂亮得挑不出毛病。可客户那边的装配尺寸超差投诉,接连不断。排查到最后,问题不在产线,在那把卡尺——系统性偏倚。关键在于控制图监测的是"测量值",而非"真实值"。量具失准,控制图的中心线本身就是偏的。测量值可以稳稳地"稳定在错误的中心";如果偏倚方向恰好有利,你算出的 Cpk 甚至会被虚高。这并非孤例。不少企业启动 SPC 时,默认测量数据天然可靠,直接画图、算过程能力指数。可 SPC 的前提从来都是"测量数据可靠"——跳过这一步,相当于在一把没校准的秤上称重,然后认真分析体重趋势。做 SPC 之前,先回答一个问题:你的测量系统,过关了吗?
- 重复性:同一人、同一量具、同一零件,反复测出来的结果会不会飘(反映的是设备精度)
- 再现性:不同人、同一量具,测同一零件,结果差得多不多(反映的是人员/方法差异)
前两者合称 R&R。一次标准的 R&R 研究,通常是 3 个操作员 × 10 个零件 × 每人测 2~3 次。最终输出一个数:%R&R,即测量系统误差占总波动的比例。判断标准很直接(依据 AIAG MSA 手册):< 10%——可接受,放心用
10% ~ 30%——有条件接受,需结合量具用途、成本与风险判断
> 30%——不可接受,这套测量系统产不出能用的数据
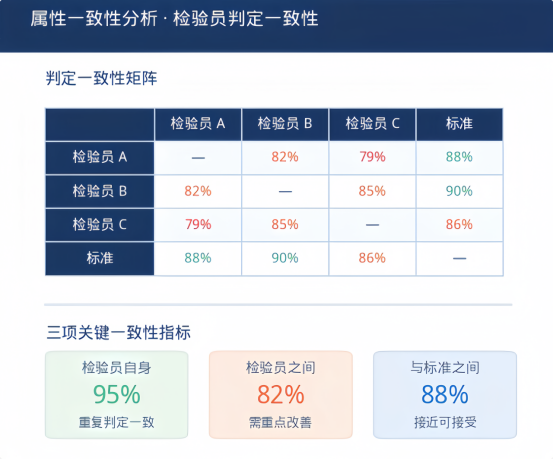
还有一个容易被忽略的指标:可区分类别数(ndc)——它衡量的是你的测量系统能不能把零件之间的真实差异分辨出来。行业通常要求 ndc 不低于 5。有些企业 %R&R 勉强过关,但 ndc 只有 2、3,等于"分不清好件和坏件",后面所有分析都是白做。测量数据不可靠 → 分不清波动来自产线还是量具 → SPC 分析结果失真 → 质量误判SPC 管的是过程,MSA 管的是 SPC 本身。很多人以为做 MSA 就是做一次 R&R。实际上,完整验证一套测量系统,至少覆盖六类研究:量具 R&R 研究 · 线性和偏倚研究 · 类型1量具研究 · 量具运行图 · 测量系统稳定性 · 属性一致性分析R&R 研究不会只给你一个数,它会给你五张图,每张看一个维度:变异分量柱状图:R&R 和重复性占了总变异的多少?零件间变异够不够大?——如果量具 R&R 几乎占满所有变异,说明测量系统就是误差的绝对来源R 控制图(按操作员):同一操作员反复测,极差有没有超限——看重复性测量值按部件名:同一个部件的点集中吗?不同部件的均值拉得开吗?——同部件的点极分散、各部件均值几乎拉平,说明测量误差已经盖过了零件真实差异测量值按操作员:箱线图的宽度看重复性,位置差异看再现性部件 × 操作员交互作用图:线交叉越多、波动越大,说明"某个操作员测某个零件"这个组合会放大误差量具运行图盯的是长期表现——有没有缓慢漂移?有没有突发波动?测量系统稳定性分析则直接回答一个问题:这把量具的校准周期,到底该定多久?这两项做不了,就会陷入一个死循环:校准周期拍脑袋定,量具在两次校准之间悄悄失效,而你在控制图上什么都看不出来。尺寸能用卡尺量,那外观、划痕、色差、毛刺这些靠人眼判定的呢?谁来"校准"人?这是很多企业的盲区——计量型量具管得再严,最终卡在检验员一双眼上。属性一致性分析就是干这个的:评估检验员自身、检验员之间、与标准之间的判定一致性。至于线性和偏倚研究(全量程准不准)、类型1量具研究(新量具进场快速筛查,不用兴师动众叫齐人和零件),这里不展开,它们覆盖的是从新量具入场到日常监控的另外两个场景。自检三问:
你的企业只做了 R&R?
量具的长期稳定性,验证过吗?
目视检验的检验员一致性,评估过吗?
03
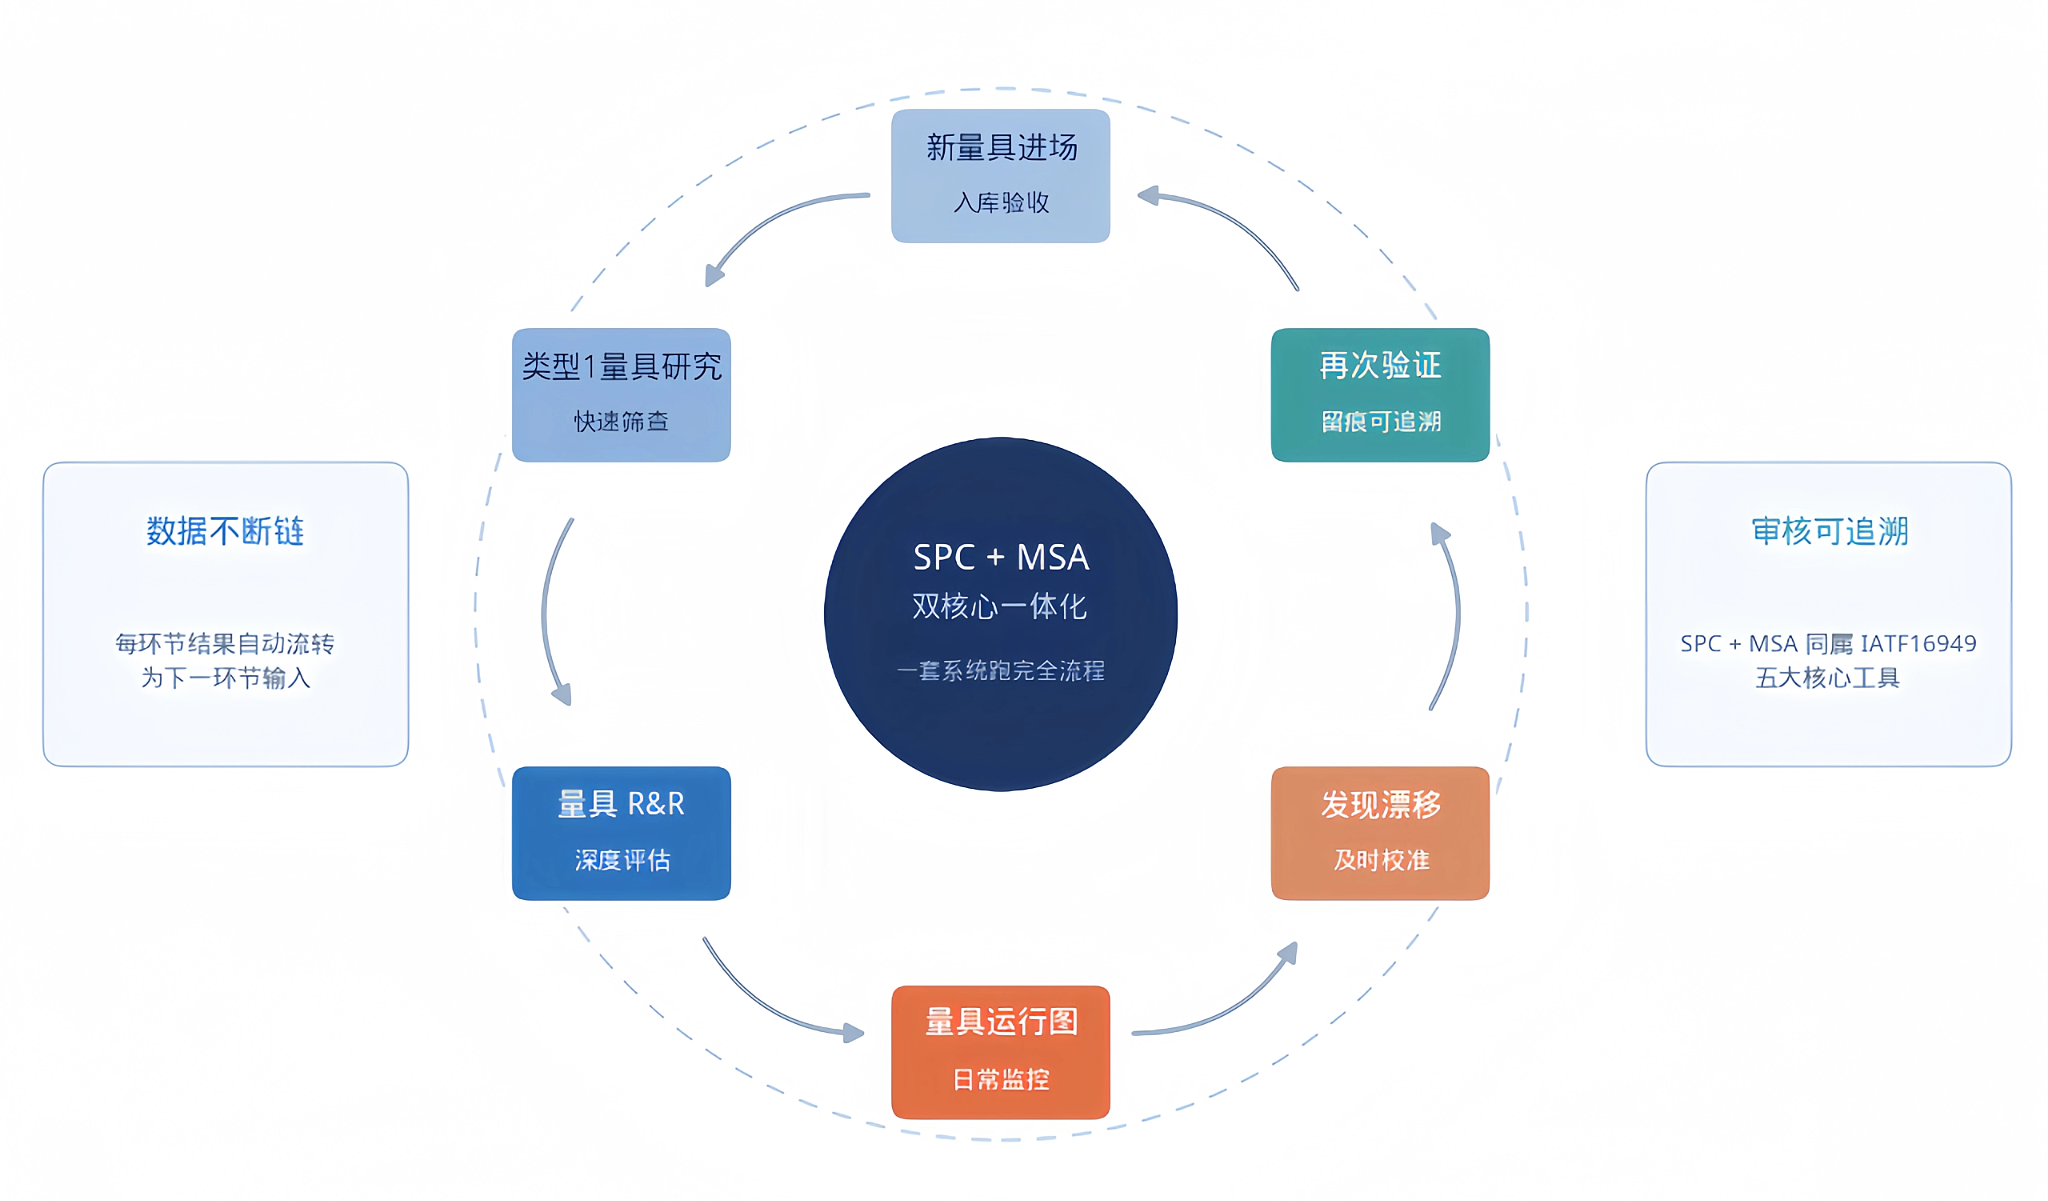
行业现状是:大多数 SPC 系统不含 MSA 功能。企业想做全,就得再买一套 MSA 软件,还得配专人操作。结果是——MSA 沦为"审核前突击补一份报告"的形式化环节。新量具进场 → 类型1量具研究快速筛查 → R&R 深度评估 → 量具运行图日常监控 → 发现漂移及时校准 → 再次验证 → 留痕可追溯问题在于:这条链路上每一步都在产生数据,而这些数据本该是下一环的输入。一旦 SPC 和 MSA 是两套系统、两张表,数据就断了。你没法在控制图报警的同一秒,立刻回溯"这把量具上次校准是什么时候、当时的偏倚是多少、现在还准不准"。金现代 SPC的做法是 SPC + MSA 双核心一体化:一套系统覆盖从"测量数据可靠性验证"到"过程实时监控",再到"异常闭环管理、质量持续改进"的全流程。数据链路不断、可追溯、可审计,无需在多套系统之间来回切换。体系合规上也有实打实的好处:SPC 和 MSA 同属 IATF16949 五大核心工具,也是 ISO9001"过程的监视和测量"条款的落地支撑。一套系统同时覆盖两个工具,审核时不用在两套软件里手工拼数据。不做 MSA 就做 SPC,相当于在沙子上盖楼——控制图画得再漂亮,地基不稳,迟早会塌。
如果你的企业还没做过完整的测量系统分析,或者 MSA 和 SPC 是两套系统、数据割裂,欢迎联系我们。